Polski
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Dlaczego systemy sterylizacji zawodzą w produkcji napojów i produktów mlecznych?
Streszczenie artykułu
Jeśli kiedykolwiek przeżyłeś bolesny moment „wszystko wyglądało dobrze… dopóki tak nie było” – nieoczekiwane zepsucie się, pęcznienie opakowań, nieprzyjemny smak, nieudany mikrotest lub Przypomnij sobie strach – już znasz prawdę: sterylizacja to nie pojedynczy krok, to system. Najczęstsze awarie nie są spowodowane „niewystarczającym ciepłem” w izolacji. Pochodzą one z niedopasowanego wyboru procesu, niestabilnego przepływu, nieprawidłowego trzymania, dryfu czujnika, niekompletnego CIP, obejścia operatora lub luki w pakowaniu/obchodzeniu się, które po cichu ponownie wprowadzają ryzyko.
W tym przewodniku omówiono bolesne punkty występujące w świecie rzeczywistymSystemy sterylizacji, wyjaśnia jak wygląda „dobrze” w walidacji i codziennej eksploatacji, i udostępnia praktyczne listy kontrolne umożliwiające wybór (i uruchomienie) linii sterylizacji, która chroni okres przydatności do spożycia bez poświęcania smaku, składników odżywczych, czasu pracy i energii.
Spis treści
- Zarys
- Punkty bólowe będące przyczyną skarg związanych ze sterylizacją
- Wybór właściwej metody sterylizacji
- Czynniki projektu systemu oddzielające „pozytywny audyt” od „spełniającego rzeczywistość”
- Walidacja i dokumentacja zapewniająca pewność i zgodność
- Lista kontrolna operacji zapewniająca stabilną codzienną wydajność
- Współpraca z partnerem sprzętowym
- Często zadawane pytania
Zarys
- Zdefiniuj problem biznesowy: ryzyko okresu przydatności do spożycia, zmiana jakości, przestoje i presja audytu
- Mapuj błędy na przyczyny pierwotne: proces, sprzęt, pomiary, czyszczenie i obsługa
- Dopasuj rodzaj procesu do produktu + opakowania: UHT vs pasteryzacja, ciągły vs wsadowy
- Projekt do kontroli: utrzymywanie, stabilność przepływu, wymiana ciepła i integracja CIP
- Udowodnij, że to działa: walidacja, rejestrowanie danych i kontrola zmian
- Utrzymaj działanie: konserwacja, nawyki operatorów i wskazówki dotyczące rozwiązywania problemów
Punkty bólowe będące przyczyną skarg związanych ze sterylizacją
Większość kupujących nie budzi się z myślą o nowym sterylizatorze. Budzą się i pojawiają się problemy. Jeśli którekolwiek z tych stwierdzeń brzmi znajomo, prawdopodobnie oznacza to, że etap sterylizacji jest skuteczny bardziej „kontrola uszkodzeń” niż „kontrola procesu”.
- Niestabilny okres trwałości: partie, które przechodzą mikrotesty, ale psują się na początku dystrybucji
- Straty jakościowe: smak gotowanego, zmiany koloru, zmiany lepkości, degradacja składników odżywczych
- Wąskie gardła w przepustowości: sterylizacja staje się najwolniejszą jednostką w linii
- Wysokie koszty mediów: skoki zapotrzebowania na parę i chłód, odzysk energii jest słaby
- Niepokój audytowy: niekompletne zapisy, niejasna logika walidacji, standardowe procedury operacyjne oparte na „wiedzy plemiennej”.
- Przestój: zabrudzenie, nieszczelność uszczelek, awaria zaworów, CIP, który w rzeczywistości nie czyści
| Punkt bólowy | Prawdopodobna przyczyna | Praktyczna poprawka |
|---|---|---|
| Przechodzi testy, nie radzi sobie na rynku | Zimne miejsca, niestabilny przepływ, słaba kontrola trzymania, ponowne zanieczyszczenie po upale | Sprawdź czas przetrzymywania przy najgorszym przypadku przepływu, dokręć logikę zaworu, sprawdź postępowanie po sterylności |
| Gotowana zmiana smaku/koloru | Nadmierne przetwarzanie, powolne ogrzewanie/chłodzenie, długi czas przebywania | Użyj szybszego projektu wymiany ciepła, potwierdź wartości zadane, zoptymalizuj etapy odzyskiwania ciepła |
| Częste zabrudzenie | Wypalenie produktu, słaby profil prędkości, słaby zasięg CIP | Dostosuj prędkość przepływu, ulepsz program CIP, sprawdź stan powierzchni uszczelki/płyty/rury |
| Luki audytowe | Brak jasnej walidacji, brak logów, ręczne zmiany nieudokumentowane | Wdrażaj rejestrowanie danych, zapisy kalibracji, kontrolę zmian i zatwierdzenia szkoleń |
Jeśli pamiętasz tylko jedno: „Więcej ciepła” rzadko jest najlepszą odpowiedzią. Lepsza kontrola jest.
Wybór właściwej metody sterylizacji
W przetwórstwie napojów i produktów mlecznych dwie szerokie strategie zaspokajają większość potrzeb handlowych: krótkotrwałe przetwarzanie w wysokiej temperaturze w celu wydłużenia okresu przydatności do spożycia, oraz pasteryzacja w niższej temperaturze dla produktów wrażliwych na jakość i o krótszych oknach dystrybucyjnych. „Właściwy” wybór zależy od produktu matryca (białko, cukier, tłuszcz, miazga), lepkość, rodzaj opakowania, docelowy okres przydatności do spożycia i higieniczny projekt dalszej obróbki.
| Zbliżać się | Najlepsze dla | Typowe pułapki | Co stanowić priorytet |
|---|---|---|---|
| Szybkie przetwarzanie w stylu UHT | Dłuższy okres przydatności do spożycia, wrażliwe profile ryzyka mikrobiologicznego | Nadmierny smak, niestabilny czas przechowywania przy zmiennym przepływie | Szybkie nagrzewanie/chłodzenie, sprawdzone trzymanie, niezawodna automatyzacja i rejestrowanie |
| Pasteryzacja | Napoje najwyższej jakości, krótki i średni termin przydatności do spożycia, produkty pakowane | Nierównomierny rozkład temperatury, słaba kontrola obsługi pojemników | Jednolite ogrzewanie, stała kontrola przenośnika/wanny, rygorystyczne procedury sanitarne |
| Przetwarzanie retortowe wsadowe | Niektóre produkty spożywcze opakowane, w przypadku których dopuszczalna jest kontrola partii | Czas cyklu, błędy konfiguracji obciążenia, luki w dokumentacji | Powtarzalne ładowanie, walidowane cykle, solidne szkolenie operatorów |
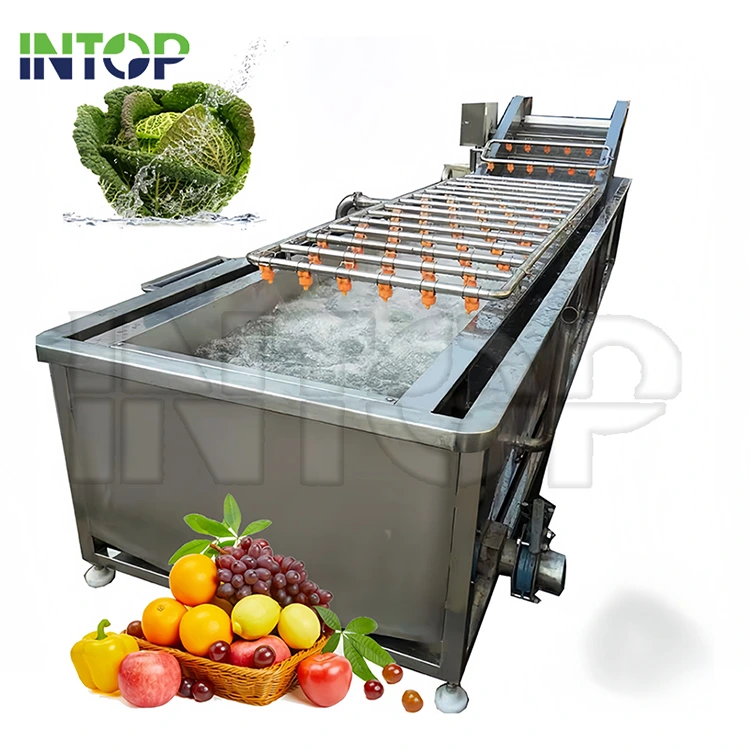
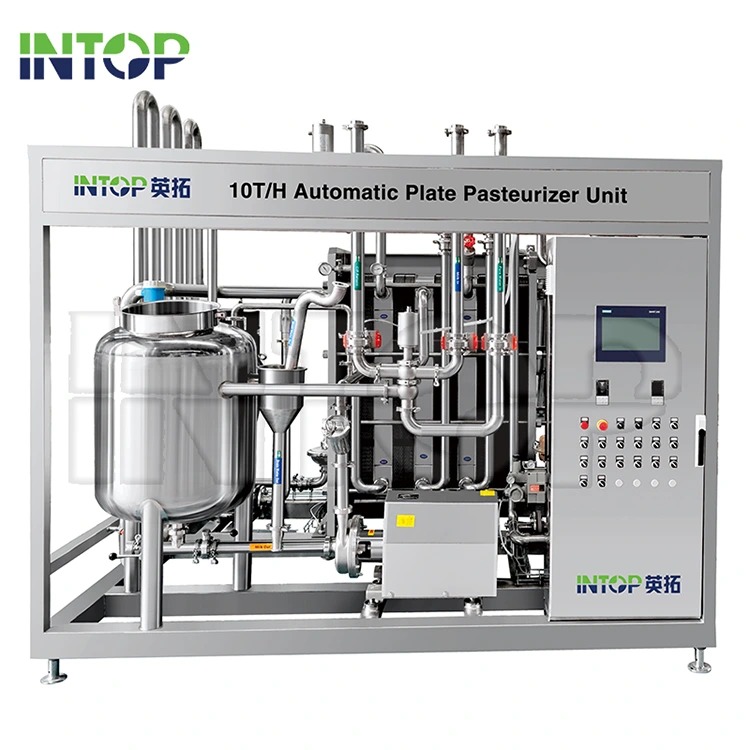
Formaty sprzętu często odpowiadają tym wyborom – ciągłe jednostki rurowe lub płytowe do przetwarzania cieczy, jednostki natryskowe tunelowe lub łaźnie wodne do produkty pakowane oraz retorty na potrzeby partii. Nie chodzi o tabliczkę znamionową; to strategia kontroli, której możesz obronić.
Czynniki projektu systemu oddzielające „pozytywny audyt” od „spełniającego rzeczywistość”
MocnySystemy sterylizacjiopierają się na powtarzalności. Oto czynniki projektowe i inżynieryjne, które mają najbardziej bezpośredni wpływ bezpieczeństwo mikrobiologiczne, jakość produktu i czas sprawności.
Kontrola czasu przetrzymywania i stabilności przepływu
- Potwierdzić najgorszy czas przebywania przy przepływie minimalnym i maksymalnym.
- Używaj oprzyrządowania, które wcześnie wykrywa dryf (nie po uszkodzeniu produktu).
- Zaprojektuj logikę obejścia/przekierowania tak, aby „niebezpieczny” produkt nie mógł przypadkowo kontynuować dalszego przepływu.
Efektywność wymiany ciepła bez uszkodzeń jakościowych
- Szybkie nagrzewanie + szybkie chłodzenie to zazwyczaj Twój najlepszy przyjaciel.
- Etapy odzyskiwania energii zmniejszają zapotrzebowanie na parę i stabilizują temperaturę.
- Odpowiednio dobrane pompy i powierzchnie wymiany ciepła zapobiegają efektom „powolnego gotowania”.
Integracja CIP i higieniczna konstrukcja
Wiele niepowodzeń w sterylizacji zaczyna się od błędów w czyszczeniu. System, który jest trudny do czyszczenia, to system, który w końcu Cię skrzywdzi.
- Upewnij się, że pokrycie CIP dociera do zaworów, martwych odnóg, uszczelek i powierzchni wymiany ciepła.
- Zbuduj podejście „odporne” na CIP: mierzalny przepływ, czas, temperatura i stężenie substancji chemicznych.
- Zaplanuj rzeczywistość swojego produktu: białka, syropy cukrowe, soki o konsystencji papki i lepkie mieszanki śmierdzą inaczej.
Automatyzacja, rejestracja danych i kalibracja
- Rejestrowanie danych powinno być domyślne, a nie opcjonalne — szczególnie w przypadku etapów krytycznych pod względem czasu/temperatury.
- Częstotliwość kalibracji musi odpowiadać ryzyku: „Kalibrację wykonaliśmy w zeszłym roku” nie jest stwierdzeniem zapewniającym komfort.
- Interfejsy operatora powinny ograniczać rozwiązania, a nie zachęcać do nich.
Walidacja i dokumentacja zapewniająca pewność i zgodność
W sprzęcie przetwarzającym zaufanie zdobywa się na podstawie dowodu. Niezależnie od tego, czy sprzedajesz lokalnie, czy eksportujesz globalnie, Twój zespół będzie spał lepiej jeśli etap sterylizacji ma jasną historię walidacji.
Praktyczny pakiet walidacyjny
- Definicja procesu: produkt, opakowanie, docelowy okres przydatności do spożycia, limity krytyczne i strategia kontroli.
- Kontrole instalacji i uruchomienia: rurociągi, zawory, czujniki, urządzenia zabezpieczające, media i alarmy.
- Kwalifikacja operacyjna: potwierdzenie, że system konsekwentnie osiąga wartości zadane w oczekiwanych zakresach roboczych.
- Kwalifikacja wydajności: najgorsze przypadki, które wykazują, że konsekwentnie osiągane są wyniki w zakresie mikrobiologii i jakości.
- Bieżąca weryfikacja: kalibracja, przegląd trendów i kontrola zmian w przypadku zmiany produktu lub wydajności.
Jeśli Twoja bieżąca „walidacja” to pojedynczy wynik testu w folderze, dzieli Cię jedna niewygodna skarga klienta od bardzo długiego tygodnia.
Lista kontrolna operacji zapewniająca stabilną codzienną wydajność
Sterylizator, który działa doskonale pierwszego dnia, może po cichu ulec degradacji do dnia 90. Celem jest uczynienie stabilności nudną.
Codzienne kontrole
- Przejrzyj trendy czasu/temperatury dla dryftu i powtarzających się alarmów.
- Upewnij się, że logika przekierowania/pominięcia działa i nie jest pomijana w praktyce.
- Sprawdź uszczelki, uszczelki i reakcję zaworów pod kątem wczesnych oznak wycieku.
Cotygodniowe kontrole
- Jeśli to możliwe, sprawdź dokładność czujnika za pomocą kontroli referencyjnych.
- Sprawdź wskaźniki zanieczyszczenia: zmiany spadku ciśnienia, utratę wydajności wymiany ciepła.
- Przeglądaj wyniki CIP i dostosowuj programy w oparciu o rzeczywiste wzorce pozostałości.
Zmień wyzwalacze kontroli
- Nowe formuły produktów (pH, cukier, białko, pulpa) lub nowi dostawcy.
- Wzrost wydajności lub nowe rozmiary opakowań, które zmieniają czas przebywania.
- Każdy „tymczasowy” nawyk operatora, który staje się rutyną.
Najlepsze rośliny nie polegają na bohaterstwie. Opierają się na rutynach.
Współpraca z partnerem sprzętowym
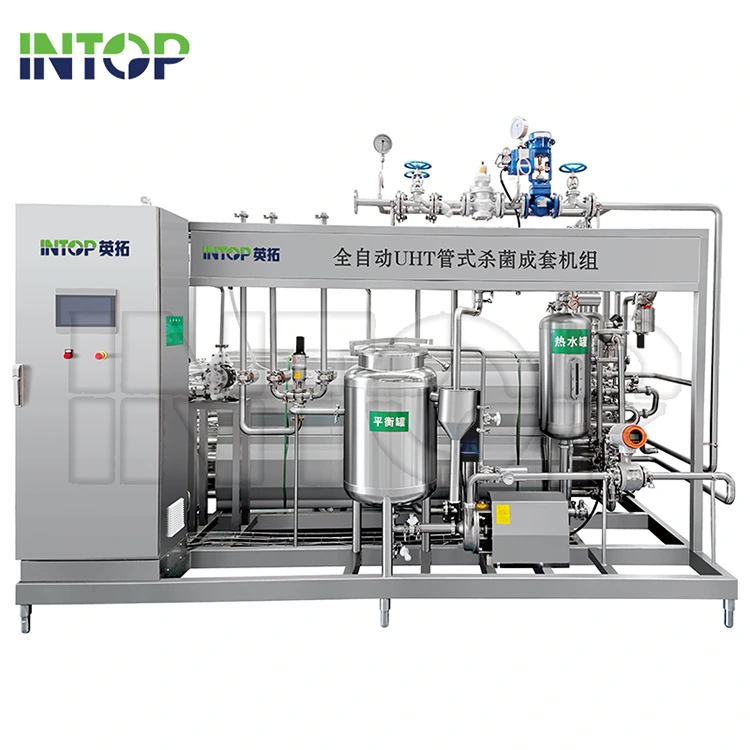
Jeśli pozyskujeszSystemy sterylizacjiwybór dostawcy ma takie samo znaczenie jak wybór sprzętu. Chcesz partnera, który Ci pomoże dopasowuje wymagania produktu do możliwego do obrony procesu i wspiera dokumentację, uruchamianie i szkolenia, które zapewniają powtarzalność wyników.
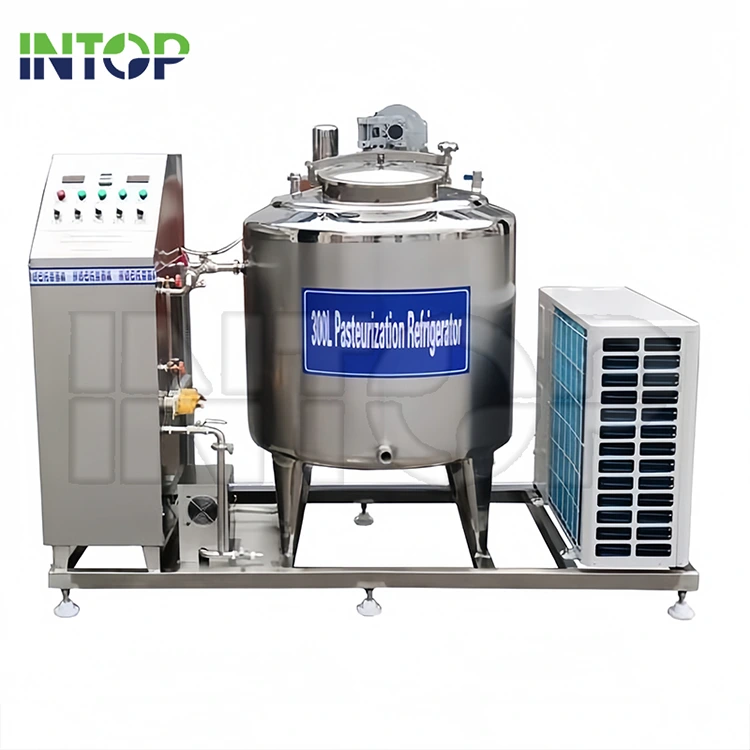
Hubei Intop Machinery Co., Ltd.pozycjonuje swoją ofertę produktów do sterylizacji wokół typowych potrzeb w zakresie przetwarzania napojów i produktów mlecznych – obejmujących płyny sterylizatory (takie jak formaty rurowe i płytkowe), a także rozwiązania dotyczące produktów opakowanych (takie jak natrysk tunelowy i pasteryzacja w kąpieli wodnej), a także opcje wspierające, takie jak konfiguracje przechylania butelek i przetwarzanie typu retortowego, tam gdzie to konieczne.
Pytania, które warto zadać przed zakupem
- Do jakiego zakresu produktów (lepkość, cząstki stałe, zawartość białka) przeznaczony jest system?
- W jaki sposób sprawdzany jest czas przetrzymywania w całym zakresie przepływu?
- Co obejmuje wsparcie przy uruchomieniu i szkolenie operatorów?
- Które zapisy i dzienniki są dostępne domyślnie (alarmy, wartości zadane, trendy, przypomnienia o kalibracji)?
- W jaki sposób system integruje się z CIP, mieszaniem przed i po napełnianiu/pakowaniu?
Często zadawane pytania
Co powoduje „przypadkowe” psucie się, nawet gdy sterylizator osiąga nastawę?
Typowymi winowajcami są niestabilność przepływu (w związku z czym rzeczywisty czas przetrzymywania jest różny), dryf czujnika, niekompletny proces CIP (ryzyko biofilmu) i ponowne zanieczyszczenie po podgrzaniu obróbka poprzez zawory, armaturę lub dalszą obróbkę. Rozwiązanie polega na sprawdzeniu najgorszego czasu przebywania, dokręceniu higienicznej konstrukcji i wykonaniu procedura weryfikacji.
Jak zmniejszyć smak gotowanego produktu, jednocześnie zachowując bezpieczeństwo?
Nadaj priorytet szybszemu transferowi ciepła i szybszemu chłodzeniu, a następnie ponownie sprawdź wartości zadane w porównaniu z rzeczywistym zachowaniem produktu. Wynika to z wielu problemów z jakością niepotrzebnego czasu przebywania, a nie samego etapu zabijania celu.
Kiedy powinienem rozważyć pasteryzator do produktów pakowanych zamiast sterylizatora w płynie?
Jeśli Twój produkt znajduje się już w pojemnikach podczas obróbki termicznej (lub musi zostać przetworzony w ten sposób ze względu na recepturę lub projekt linii), wykonaj tunel Pasteryzacja w sprayu lub kąpieli wodnej może być lepsza. Kluczowym wymaganiem jest równomierne ogrzewanie każdego pojemnika, a nie tylko „średnia temperatura”.
Jakiej dokumentacji powinienem się spodziewać w przypadku nowoczesnej linii do sterylizacji?
Co najmniej: zapisy dotyczące uruchomienia, SOP, opis krytycznej logiki sterowania, możliwość rejestrowania alarmów i trendów, wskazówki dotyczące kalibracji oraz przejrzysty podejście do walidacji, które można rozszerzyć podczas zmian produktu.
Jaki jest najszybszy sposób na utworzenie krótkiej listy systemów sterylizacji dla mojej linii?
Wymień swoje produkty (lepkość, cząstki stałe, pH), format opakowania, docelowy okres przydatności do spożycia i wymaganą przepustowość, a następnie sprawdź, który typ procesu może dostarczyć wynik z najmniejszymi uszkodzeniami jakościowymi i największą sterownością. Jeśli sprzedawca nie potrafi jasno wyjaśnić kontroli i weryfikacji, kontynuuj zakupy.
Ostateczne dania na wynos
NajlepszeSystemy sterylizacjinie tylko „podgrzewaj produkt”. Chronią Twoją markę, zapewniając przewidywalność wyników — bezpieczeństwo mikro, jakość sensoryczna, i wydajność linii — dzień po dniu, operator po operatorze, partia po partii.
Jeśli planujesz nową linię lub rozwiązujesz problemy z już istniejącą, podaj typ produktu, opakowanie i docelową przepustowość – a następnieskontaktuj się z namido omów konfigurację sterylizacji, która pasuje do Twojego procesu i oczekiwań rynku.
Powiązane wiadomości
- Postęp technologii sterylizatorów rurowych UHT wspiera rozwój aseptycznego przetwarzania napojów
- Co sprawia, że linia do produkcji soku truskawkowego jest wydajna, bezpieczna i gotowa do wprowadzenia na skalę komercyjną?
- Linia do produkcji wody butelkowanej: 10 czynników przed inwestycją
- Jak zbudować linię do produkcji soków, która obsługuje wiele rodzajów owoców
- Co jest potrzebne, aby skalować linię do produkcji napojów energetycznych pod kątem globalnego zapotrzebowania
- Jak działa system uzdatniania wody na linii do produkcji napojów?
Zostaw mi wiadomość